


Et dypsporkulelager som svikter i løpet av de første 1000 timene er sjelden et lagerproblem. Det er vanligvis et passende problem. Kjør en 6205 på en aksel ved å treffe den ytre ringen og monteringskraften beveger seg gjennom kulene inn i løpebanene, og etterlater brinelling merker som vises som støy lenge før fettet skal byttes.
Så hva hører hjemme i et monteringssett? Lagermonteringsverktøy faller inn i fire arbeidsfamilier: kraftverktøy (borepresser, hydrauliske presser, monteringsrør og hylser), varmeverktøy (induksjonsvarmer, oljebad og ovner), driv- og slagverktøy (dødslagshammere, slagringer og hydrauliske muttere), og fjerningsverktøy (to-kjeft og tre-kjeft avtrekkere og skyvetrekkere og blinde hammere). Legg til en måleklokke, en følemåler og et kontakttermometer, og du kan montere og verifisere nesten alle standardlager på riktig måte.
Regelen som binder dem sammen er kort: bruk kraft kun på ringen som bærer interferenspasningen, hold deg under lagertemperaturgrensen, og bekreft resultatet med en måling i stedet for en følelse.
Hva teller som et lagermonteringsverktøy?
Et lagermonteringsverktøy er enhver enhet som plasserer et lager med riktig kraftbane, temperatur og innretting. Din eksisterende butikkpresse kvalifiserer allerede, forutsatt at du har riktig adapter for boringen foran deg.
| Verktøyfamilie | Passer best til | Typisk boreområde | Feil det forhindrer |
|---|---|---|---|
| Arborpresse og monteringsrør | Kald montering, lett til middels passform | 10 til 80 mm | Brinelling forårsaket av hammerslag |
| Hydraulisk presse og monteringshylse | Kald montering, tyngre forstyrrelser | 30 til 150 mm | Skrå, feiljusterte sitteplasser |
| Induksjonsvarmer | Varm montering, mellomstore og store lagre | 50 til 500 mm | Overdreven kraft og skadede seter |
| Oljebad eller ovn | Varm montering, lavt volum, enkle deler | Hvilken som helst | Ujevn, ukontrollert oppvarming |
| Hydraulisk mutter med oljeinnsprøytning | Avsmalnende og kraftige forstyrrelser | 100 mm og over | Galling på koniske seter |
| To-kjeve eller tre-kjeve avtrekker | Demontering av ytre ringer fra hus | 10 til 100 mm | Scoring av hussetet |
| Blindtrekker eller glidehammer | Lagre i blinde eller skulderhus | 10 til 50 mm | Trekk den indre ringen gjennom ballene |
Meldingen fra tabellen er at adapteren betyr mer enn maskinen. En beskjeden arbor-presse med et passende rør overgår en stor hydraulisk presse som brukes med en rørlengde.
Kaldmontering: Presser, monteringsrør og hylser
For boringer opp til ca. 80 mm og vanlige skjærpasninger er en presse med riktig monteringsrør den raskeste og sikreste metoden, og den koster langt mindre enn varmeutstyr.
To detaljer avgjør om pressen hjelper eller skader. Kraften må bevege seg gjennom ringen som faktisk er tett: med en interferenspasning på den indre ringen, trykker røret på den indre ringflaten; med en hustilpasning, trykker den på den ytre ringen. Rørflaten må også være flat, parallell og bred nok til å dekke ringskulderen uten å berøre buret, skjoldet eller forseglingen.
Dimensjonering er der verkstedene skjærer hjørner. Et rør som er for smalt konsentrerer stress på et lite bånd av ringen og kan vippe lageret; en som er for bred trykker på buret. Sjekk grensedimensjonene på tekniske data side for nøyaktig serie før maskinering av et rørsett.
En vanlig hammer er ikke et monteringsverktøy. En dødslagshammer med en passende hylse er akseptabel for små lagre med lett passform, og det er ofte det eneste alternativet på stedet, men støtet må fortsatt lande rett på den stramme ringen.
Dette er arbeidsmiljøet for de fleste lagre i 60- og 62-serien: generell industriell bruk med j5 til k5 akselpasninger, der ett godt laget rørsett dekker de fleste rutinemessige monteringsjobber.
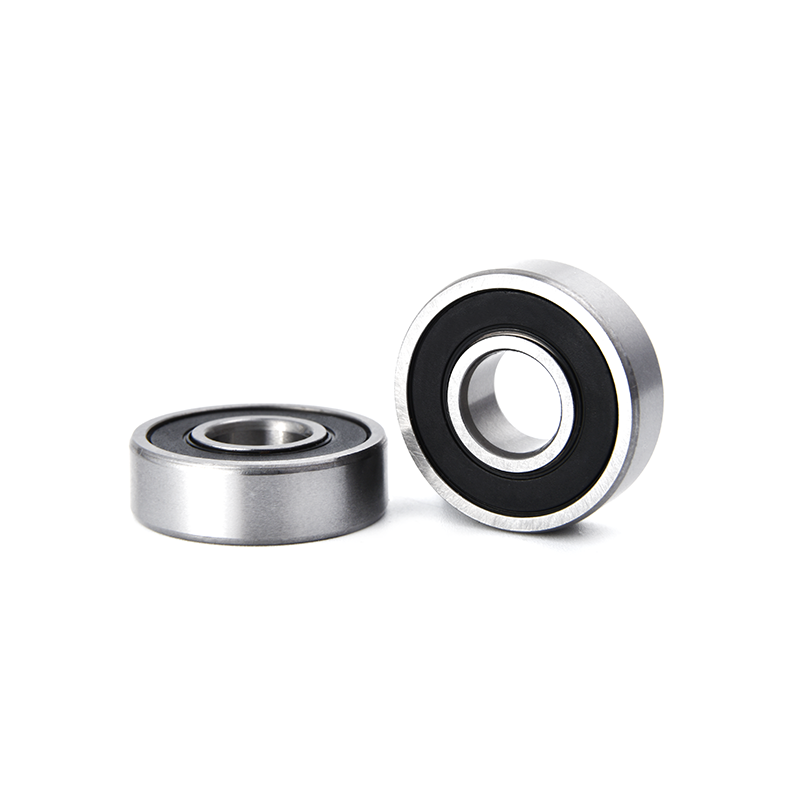
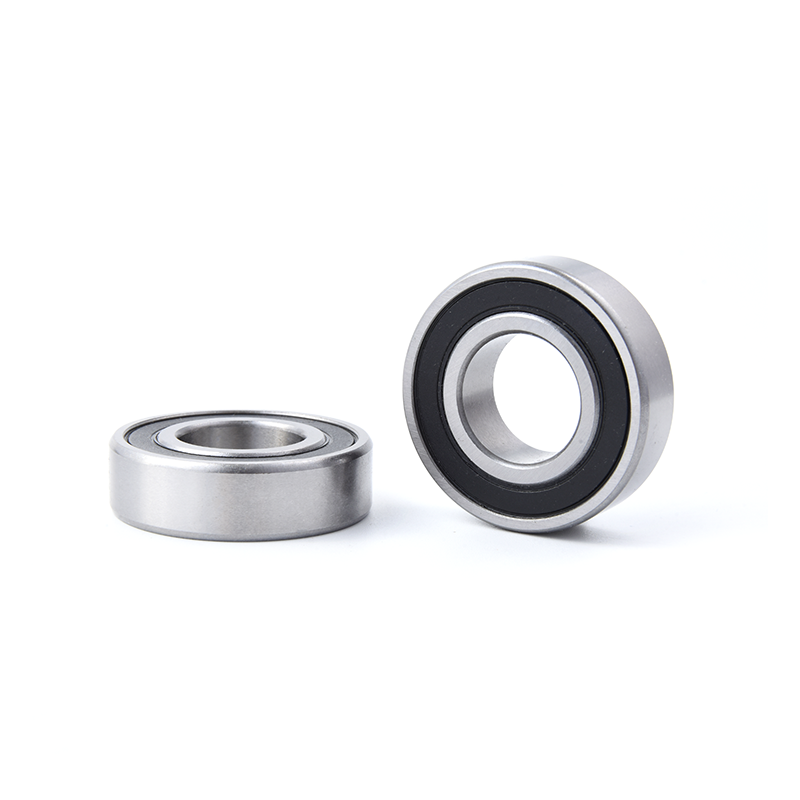
 OEM dypsporkulelager 60-serien Kategoriliste 60-seriens dype sporkulelager med GCr15-ringer, flere tetninger, nøyaktighetsgrader og last-/hastighetsdata for rutinemessig industriell montering. Se produkt →
Varm montering: induksjonsvarmer og temperaturgrenser
Varme er det riktige verktøyet når kald montering vil kreve overdreven kraft, noe som i praksis betyr at den passer over omtrent 0,05 mm interferens eller boringer over 100 mm.
Regnestykket er enkelt. Lagerstål utvider seg med omtrent 0,00115 prosent av diameteren per grad Celsius, så 0,05 mm interferens på en 100 mm boring trenger omtrent en stigning på 45 grader C, pluss en arbeidsmargin på 20 til 30 grader C. Målet lander vanligvis nær 70 til 90 grader C, komfortabelt innenfor det sikre området.
Den rekkevidden har grenser. Standard lagre bør ikke overstige 120 grader C, og forseglede eller forhåndssmurte lagre bør holde seg ved eller under 80 grader C slik at fett og tettelastomer overlever. Induksjonsvarmer når målet raskt og jevnt, og de fleste enheter holder en innstilt temperatur. En ovn eller oljebad takler lave volumer, men varmer sakte, og et oljebad etterlater rester som må fjernes før lageret tas i bruk.
Bruk aldri åpen ild, kokeplate eller varmepistol. Lokal overoppheting endrer løpebanens temperament, og skaden er usynlig i monteringsøyeblikket.
Verktøy for fjerning: Avtrekkere, blinde avtrekkere og hydrauliske muttere
Demontering følger samme logikk omvendt: grip og trekk i ringen som bærer interferenspasningen, trekk aldri gjennom rulleelementene.
For en akseltilpasning, bruk en lagerseparator eller delt plate bak den indre ringen med en to- eller tre-kjeft avtrekker. For en hustilpasning virker avtrekkeren på den ytre ringen. I blind- eller skulderhus er en blindtrekker eller glidehammer med ekspanderende spennhylse det eneste verktøyet som når den ytre ringen; hvis lageret ikke vil bevege seg, varm opp huset moderat i stedet for å slå hardere.
Store koniske seter og tunge passformer er en annen jobb. Hydrauliske muttere og oljeinnsprøytning er standard der fordi de påfører kontrollert aksialkraft uten støt, og trykket kan registreres. Et lager som har blitt trukket gjennom kulene under fjerning skal behandles som skrot.
Tilpasse verktøyet til passformen og borestørrelsen
Verktøyvalg følger størrelse og passform i stedet for vane. Tabellen nedenfor er et rimelig utgangspunkt for dype sporkulelager i normal industriell bruk.
| Plikt og passform | Monteringsmetode | Fjerningsmetode | Verifikasjon |
|---|---|---|---|
| Opptil 50 mm boring, j5 til k5 | Arborpresse med monteringsrør | Skilleplate pluss avtrekker | Håndrotasjon, skiveindikator |
| 50 til 100 mm boring, k5 til m5 | Hydraulisk presse eller induksjonsvarmer | Avtrekker som virker på den stramme ringen | Radial utløpskontroll |
| 100 mm og over, m5 to n6 | Induksjonsvarmer at 70 to 90 degrees C | Hydraulisk avtrekker eller oljeinnsprøytning | Klareringssjekk etter avkjøling |
| Tette eller forhåndssmurte lagre | Induksjonsvarmer at or below 80 degrees C | Avtrekker, ingen oppvarming over 80 grader C | Jevn rotasjon for hånd |
| Tynnseksjon eller miniatyrserie | Lett arborpress, sakte og firkantet | Blindtrekker eller ekspanderende hylse | Kjenn etter røffhet og lek |
Der et lager er laget til en tegning i stedet for en katalogside, følger monteringsmetoden den tegningen: passformen, setehardheten og den tillatte temperaturen kommer fra spesifikasjonen, og verktøyet må respektere dem.
OEM ikke-standard serie med dype sporkulelager Spesialtilpassede dypsporkulelager laget etter tegninger eller prøver, med varierte dimensjoner, radtyper, tetninger og miniatyrflensalternativer for spesialutstyr. Se produkt → Fem monteringsfeil som forkorter lagerets levetid
De fleste monteringsskader spores tilbake til et lite sett med tilbakevendende snarveier.
- Kjører feil ring. Kraft som passerer gjennom ballene fører til løpebanene på sekunder, selv med en myk hammer.
- Oppvarming uten kontroll. En lommelykt eller varmeplate skaper ujevne temperaturer og lokal overoppheting som endrer løpebanens hardhet.
- Bruker det gamle lageret som driver. Den kommer i kontakt med feil overflate, overfører belastning gjennom kulene og sitter ofte fast i setet.
- Hopp over innrettingskontrollen. Et lager presset inn litt spennet belaster den ene siden av løpebanen og svikter tidlig.
- Ignorerer gjenværende klaring. Kontroller på nytt etter avkjøling med en måleklokke; et lager som dreier stivt er allerede forhåndslastet.
Hvordan lageret i seg selv endrer verktøyet du trenger
Lagerdesignet former verktøysettet like mye som akselen gjør. Tynnseksjonslagre som 67-, 68- og 69-seriene varmes opp raskere og forvrenges lettere enn 60- eller 62-seriene, så kontrollert induksjonsoppvarming betyr mer enn varmekraft, og en presse er ofte sikrere enn et slagverktøy.
Flensserielagre i automasjonsutstyr viser hvordan ett husfunksjon endrer metoden: flensen plasseres i en maskinert fordypning, slik at en presse med flat plate holder aksial posisjon langt bedre enn noe hammerarbeid.
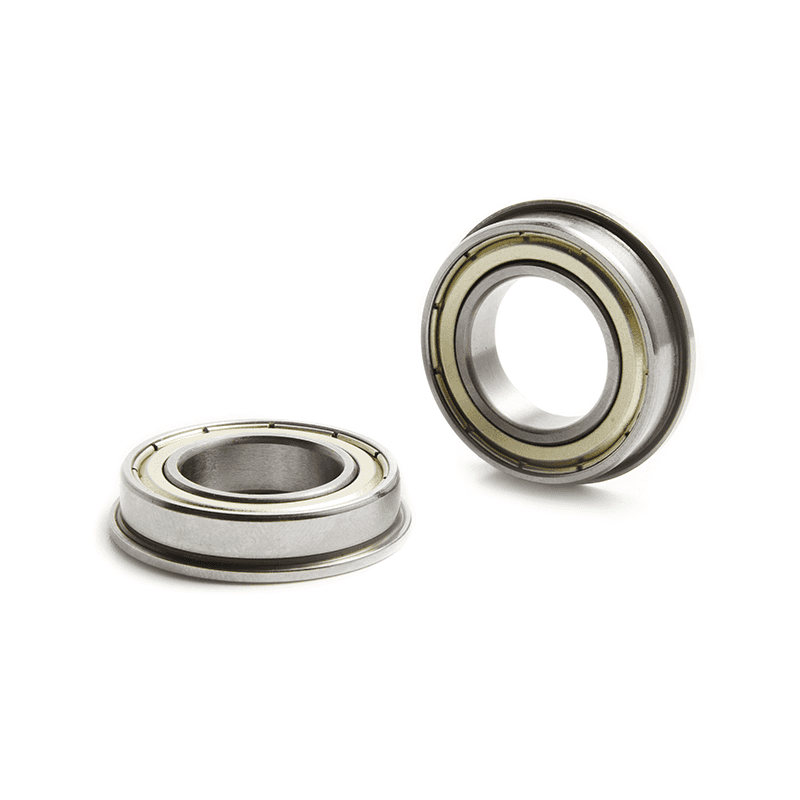
OEM flensserie kulelager med dype spor Flensede dype sporkulelager for plassering i maskinerte utsparinger, med skjermede og åpne varianter med liten boring, GCr15-ringer og flere klaringsgrader. Se produkt → Miniatyrlagre i MR-serien tåler nesten ingen monteringskraft og hører hjemme i en lett, godt justert spindelpresse. Store lagre svikter sjelden fordi verktøyet var for lite; de mislykkes fordi verktøyet ble satt på feil ring.
FAQ: Lagermonteringsverktøy i praksis
Kan jeg montere et lager med en hammer?
Kun med skikkelig slagring eller monteringshylse på lett passform. Direkte hammerslag på en ring, og ethvert slag som går gjennom kulene, vil skade lageret selv om det ser bra ut etterpå.
Trenger jeg en induksjonsvarmer, eller er det nok med stekeovn?
En ovn takler lave volumer og enkle tilpasninger, men den varmer sakte og ujevnt. For gjentatt produksjonsarbeid gir en induksjonsvarmer med temperatursettpunkt konsistente resultater og beskytter fett og tetninger.
Hvor varmt er for varmt for et lager?
Hold deg ved eller under 120 grader C for standard lagre og 80 grader C for forseglede eller forhåndssmurte typer. Bekreft med et kontakttermometer i stedet for ved berøring.
Hva er det mest undervurderte monteringsverktøyet?
Et rør som passer til den tette ringen, etterfulgt av en måleklokke. Sammen forhindrer de flere lagerfeil enn noen presseoppgradering.
Montering er en målbar prosess, ikke et spørsmål om kraft og følelse. Tilpass verktøyet til ringen, respekter temperaturgrensene og kontroller resultatet før maskinen går. Det er hele metoden, og det er det billigste pålitelighetsarbeidet som finnes på ethvert verksted.
Et lager som sitter riktig første gang vil vare lenger enn tre som ble trykket på av gjetting.




Kontakt oss